سنڌي
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE اسٽيل جي جوڙجڪ جي باڪس ڪالمن پروسيسنگ فلو ۽ انجنيئرنگ ايپليڪيشن حاصلات
I. جنرل لي آئوٽ ڊرائنگ
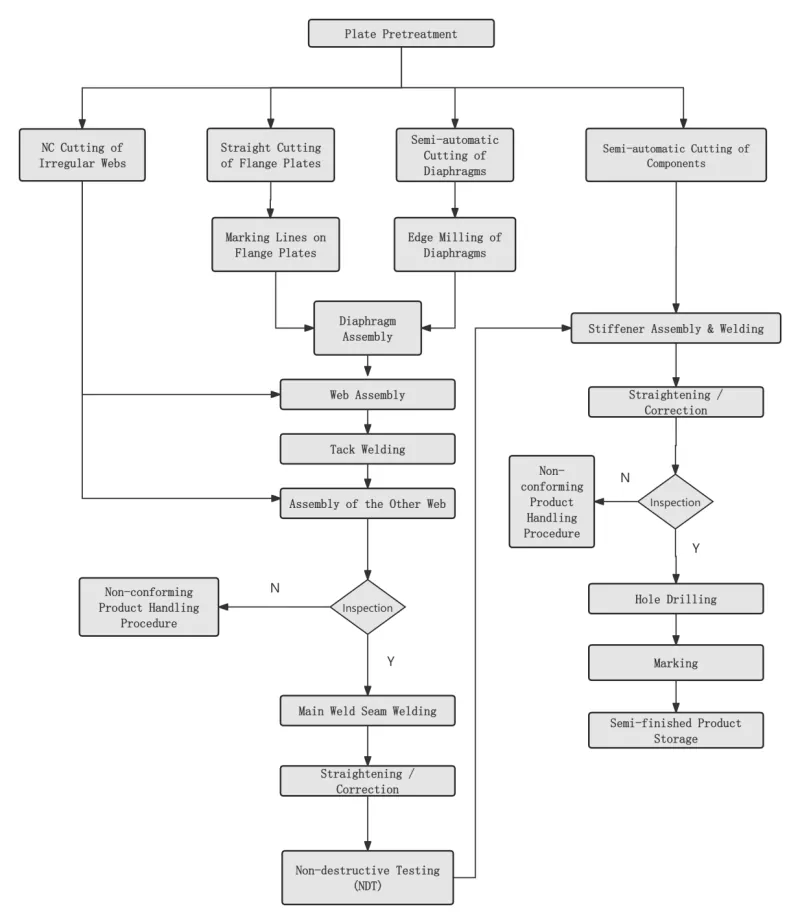
Ⅱ. اهم عمل
|
قدم 1 اسٽيل پليٽ مٿاڇري جو علاج |
اسٽيل پليٽ blanking کان اڳ ڊزائن يا عمل جي ضرورتن جي مطابق ۾ منعقد. |
|
|
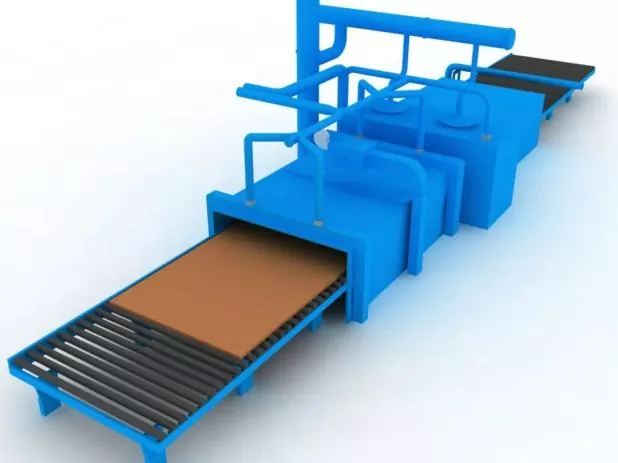
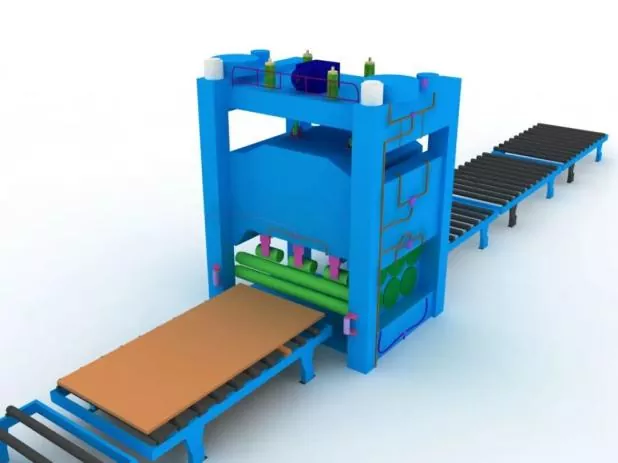
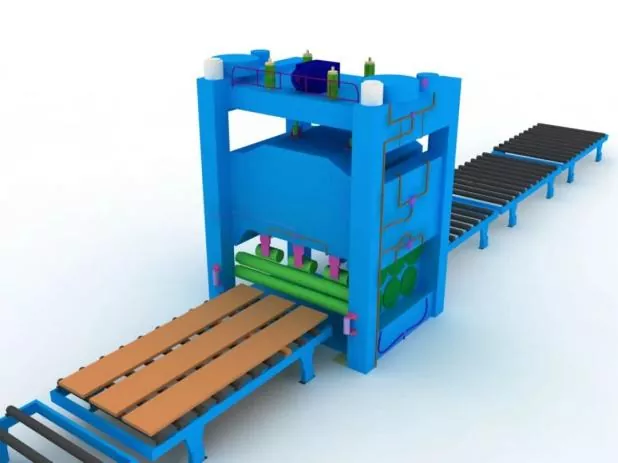
قدم 2 اسٽيل پليٽ سڌو ڪرڻ |
مجموعي طور تي سڌي ڪرڻ اسٽيل پليٽ جي اڳڀرائي کان پوءِ ڪئي ويندي ته جيئن خالي ڪرڻ جي درستگي کي يقيني بڻايو وڃي ۽ اسٽيل پليٽ جي اندروني بقايا دٻاءُ کي ختم ڪري. |
|
|
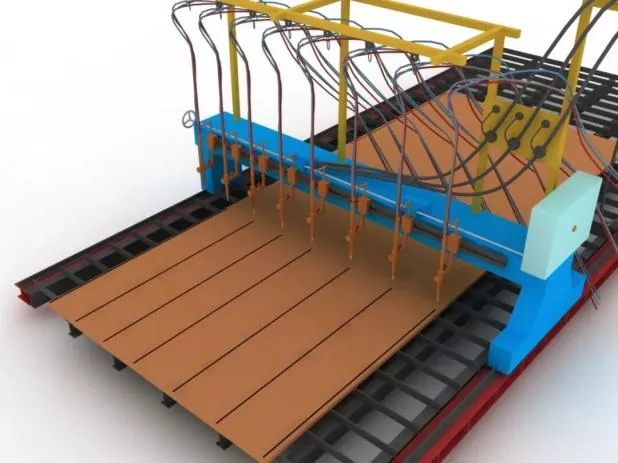
قدم 3 حصن کي ڪٽڻ ۽ خالي ڪرڻ |
ڪٽڻ کان اڳ، ڪٽڻ واري مشين کي ترتيب ڏيو، نوزل ماڊل جي تصديق ڪريو، ۽ ايئر پريشر جي استحڪام کي چيڪ ڪريو. |
|
|
ڪٽڻ دوران، اسٽيل پليٽ جي ڪٽڻ واري سيم کي پهرين گرم ڪريو، ۽ ڪٽڻ جي رفتار کي سختي سان ڪنٽرول ڪريو. |
||
|
قدم 4 حصن جي ثانوي سڌي ڪرڻ |
اسٽيل پليٽ خالي ڪرڻ کان پوءِ پرفارم ڪيو ويو اسيمبلي جي درستگي کي يقيني بڻائڻ ۽ اسٽيل پليٽن جي اندروني بقايا دٻاءُ کي گهٽائڻ. |
|
|
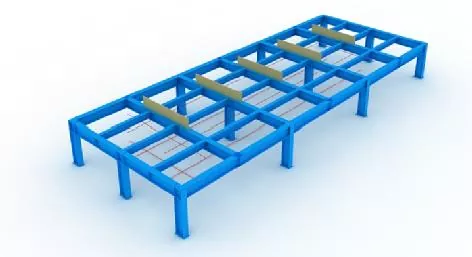
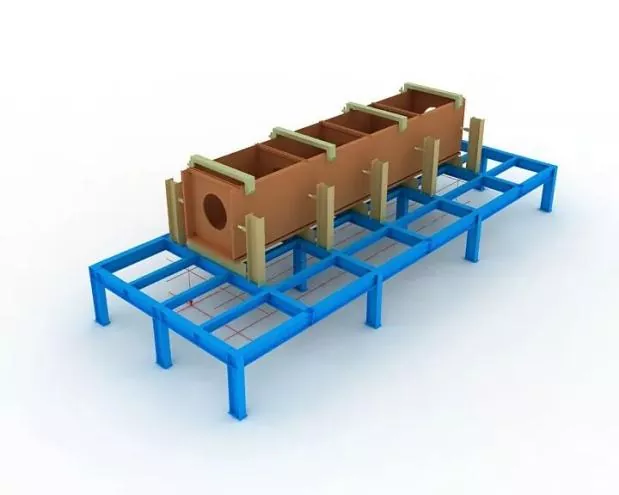
قدم 5 جِگس ۽ لي آئوٽ لائينن جي سيٽنگ |
اسيمبليءَ کان اڳ، لي آئوٽ لائينون ۽ جِگس کي پھريون ڀيرو مقرر ڪيو وڃي. |
|
|
جگ جي انسٽاليشن دوران، مٿين افتتاح جي افقي سطح کي يقيني بڻائڻ گهرجي، ۽ ڪافي سختي ۽ طاقت جي ضمانت ڏني ويندي. |
||
|
سڀئي جيگ ۽ ترتيب واريون لائينون صرف معائنو ڪرڻ ۽ نامزد ٿيل اهلڪارن جي منظوري کان پوء استعمال ۾ رکي سگهجن ٿيون. |
||
|
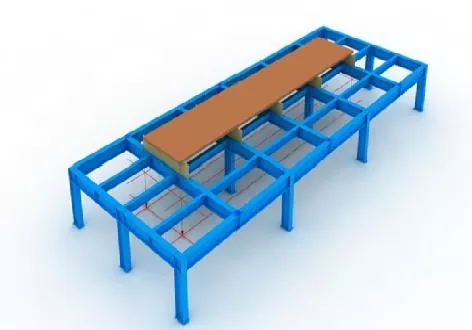
قدم 6 لوئر پينل پوزيشننگ |
خاص طور تي پلمب باب ۽ ترتيب واري لائنن طرفان پوزيشن. |
|
|
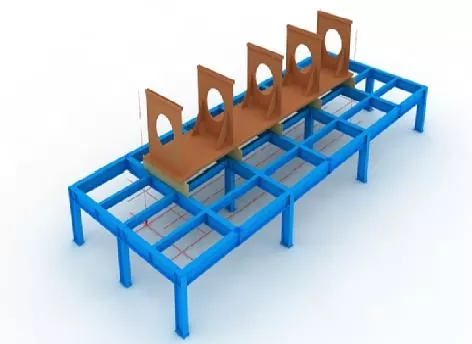
قدم 7 ڊافراگم اسيمبلي |
ڊافراگمس جي اسيمبليءَ کان اڳ، هيٺين پينل تي پوزيشننگ لائينن کي نشان لڳايو، ۽ لڪير جي ٻنهي پاسن تي ترندڙ زنگ کي گرائننگ ويل سان هٽايو. |
|
|
ڊافراگمس ٺهڻ کان پوءِ، انهن کي ٽيڪ ويلڊنگ ذريعي ٺيڪ ڪريو. |
||
|
قدم 8 ويب اسيمبلي |
ويب کي گڏ ڪرڻ ۽ قابليت حاصل ڪرڻ کان پوء، ان کي جڪ سان ڊافرام جي خلاف مضبوطيء سان جڪ ڪريو، پوء ان کي ٽيڪ ويلڊنگ ذريعي درست ڪريو.
|
|
|
قدم 9 اپر پينل اسيمبلي |
پلمب بوب سان مٿين پينل جي صحيح پوزيشن کي مڪمل ڪريو، پوء ٽيڪ ويلڊنگ ذريعي درست ڪريو. |
|
|
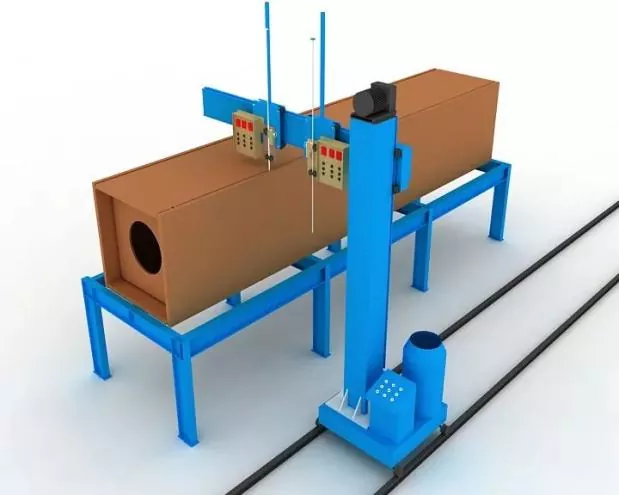
قدم 10 ڊايافرام اليڪٽرروسلاگ ويلڊنگ |
سنگل رخا electroslag ويلڊنگ diaphragms لاء اختيار ڪيو ويو آهي. |
|
|
آرڪ شروع ڪرڻ ۽ وسائڻ لاءِ ڪاپر جي آستين کي ويلڊنگ دوران اليڪٽررو سليگ ويلڊنگ سوراخ جي مٿئين ۽ هيٺين اوپننگ تي نصب ڪيو وڃي. |
||
|
ويلڊنگ ڪرنٽ ۽ وولٽيج کي سڄي ويلڊنگ جي عمل ۾ سختي سان ڪنٽرول ڪيو ويندو، ۽ ويب تي اليڪٽرروسلاگ ويلڊنگ واري علائقي جي رنگ جي تبديلي کي ڏسڻ لاءِ ڌيان ڏنو ويندو. |
||
|
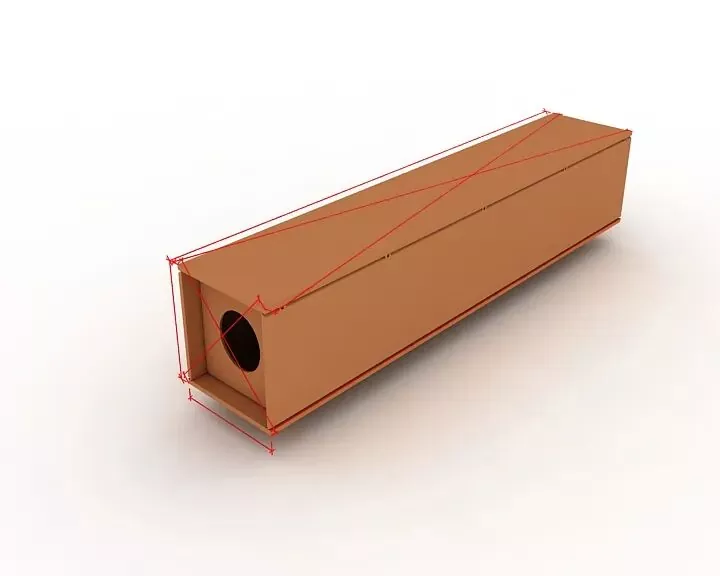
قدم 11 مجموعي چڪاس |
انسپيڪشن جي دوران، چيڪ ڪرڻ تي ڌيان ڏيو ته ڇا جزو جي ڊيگهه، ڊگھائي طول و عرض ۽ آخر سيڪشن جي طول و عرض ڊيزائن ۽ وضاحت جي گهرجن کي پورو ڪن ٿا، ۽ سڀني برداشت کان ٻاهر حصن کي درست ڪريو. |
|
|
قدم 12 ملنگ ختم ڪريو |
اسيمبلي ۽ ويلڊنگ کان پوء آخر منهن مل. |
|
|
ميمبرن جي سطح ۽ آخر منهن ۽ ملنگ ڪٽر جي وچ ۾ برابري جي ضمانت. |
||
|
مرحلا 13 سانڊ بلاسٽنگ ۽ مورچا هٽائڻ |
ويلڊنگ کان پوءِ ضرورت مطابق سٽي بلاسٽنگ ذريعي زنگ کي مڪمل ڪريو، پوءِ ڪوٽنگ جي تعمير ۾ منتقل ڪريو. |
|
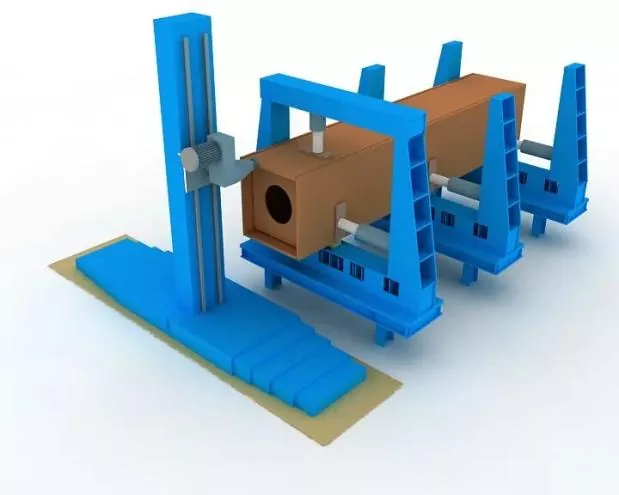
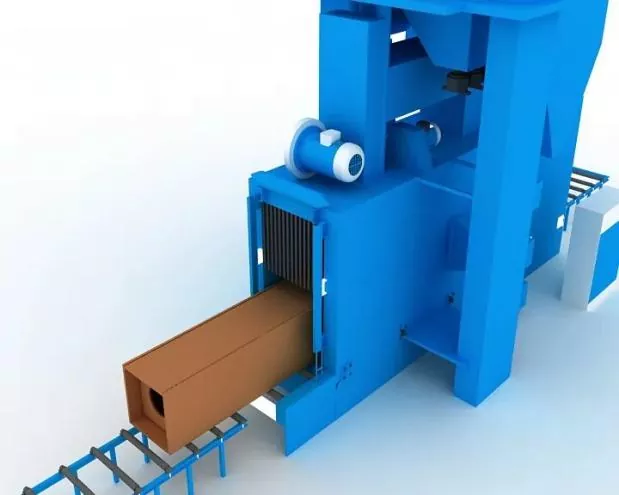
Ⅲ اسيمبلي، پوزيشن ۽ ويلڊنگ لاء وضاحتون
|
اسيمبلي جي درستگي |
اسيمبلي دوران: ● ويلڊنگ جي خرابيءَ کي ڪنٽرول ڪرڻ لاءِ مناسب پابنديون اختيار ڪيون وڃن. ● ويلڊنگ جي ڇڪڻ جي اجازت ۽ مناسب ريورس ڊيفارميشن جزو جي طول و عرض کي ڪنٽرول ڪرڻ ۽ صحيح شڪل کي يقيني بڻائڻ لاءِ محفوظ ڪيو ويندو. |
|
ويلڊڊ ڪنيڪشنز جي ٺهڻ ۽ اسيمبليءَ لاءِ جائز انحراف، گڏوگڏ ساخت جي اجزاء جي طول و عرض جي رواداري، اسٽيل اسٽرڪچرز (GB 50205) جي تعميراتي معيار جي قبوليت لاءِ ڪوڊ جي ضرورتن جي تعميل ڪندي. |
|
|
اسيمبلي پوزيشن ويلڊنگ |
ان کي لاڳو ڪيو ويندو سيمي آٽوميٽڪ سولڊ وائر گيس ميٽيل آرڪ ويلڊنگ (GMAW). |
|
ويلڊر |
ويلڊرز جيڪي اسيمبلي ٽيڪ ويلڊنگ ۾ مصروف هوندا آهن انهن سان لاڳاپيل قابليت جا سرٽيفڪيٽ هوندا جيڪي بيان ڪيل ٽيڪنيڪل اسپيسيفڪيشن فار ويلڊنگ آف بلڊنگ اسٽيل اسٽرڪچرز (JGJ81) ۾ بيان ڪيل آهن. |
|
ٽيڪ ويلڊز جي پوزيشن |
ٽيڪ ويلڊز جي پوزيشن: ٽيڪ ويلڊز کي رسمي ويلڊز جي شروعات ۽ پڄاڻي کان پاسو ڪرڻ گهرجي، ۽ ڪنارن، ڪنارن، سرن ۽ ٻين نازڪ علائقن تي نه رکڻ گهرجي، جيڪي ساخت جي مضبوطي ۽ ڪم ڪارين جي خرابين جو شڪار آهن. |
|
T-joints لاءِ، ٽيڪ ويلڊنگ: ٻنهي پاسن تي هموار طريقي سان ڪيو وڃي. ان دوران، نالي جي اندر ٽيڪ ويلڊنگ کان جيترو ٿي سگهي پاسو ڪيو وڃي. مڪمل پينٽريشن گروو ويلڊنگ لاءِ: ٽيڪ ويلڊنگ کي گُوگنگ لاءِ نالي تي ڪيو ويندو، مثال طور، پوئتي گوگنگ. |
|
|
ويلڊنگ پٺاڻ پليٽن جي اسيمبلي ۽ ويلڊنگ پوزيشن سان گڏوگڏ رن آن ۽ رن آف پليٽس لاڳاپيل معيارن جي تعميل ڪنديون |
|
|
ويلڊنگ مواد |
ويلڊنگ جو مواد اسيمبليءَ ۽ ٽيڪ ويلڊنگ لاءِ استعمال ٿيندو آهي، انهن سان گڏ هوندو، جيڪو رسمي ويلڊنگ لاءِ هوندو آهي، يعني ساڳيو ويلڊنگ مواد، جيئن سرڪاري ويلڊنگ ۾ استعمال ڪيو ويندو آهي. |
|
وڏي طاقت واري اسٽيل ۽ گهٽ طاقت واري اسٽيل جي وچ ۾ اسيمبلي ويلڊنگ لاءِ، ويلڊنگ مواد کي گهٽ طاقت واري اسٽيل گريڊ جي مطابق چونڊيو وڃي. |
لاڳاپيل خبرون
- Eihe اسٽيل جي جوڙجڪ طرفان قومي ڏينهن جون واڌايون
- ڪامياب پهريون هسٽنگ! ايشيا پئسفڪ مراکش پروجيڪٽ ايه اسٽيل پاران شروع ڪيو ويو
- قابليت جي تجديد جي منظوري ڏني وئي! Eihe مسلسل گلوبل مارڪيٽ فوٽ پرنٽ کي وڌايو
- ايئر پورٽ ۽ اسٽيشنن لاءِ EHSS اسٽيل جي جوڙجڪ جي ترسيل
- عالمي ترقي تي توجهه: شنڊونگ اسٽيل اسٽرڪچر انڊسٽري ايسوسيئيشن ڪاميابيءَ سان صنعتي بين الاقواميت تي تجربي جي تبادلي ڪانفرنس منعقد ڪئي
- EHSS مڪمل ڪاميابي سان Qingdao ۾ 8 هين شنڊونگ اسٽيل اسٽرڪچر هاءِ ڪوالٽي ڊولپمينٽ فورم ۽ 2026 SSSIA جي سالياني ڪانفرنس جي ميزباني ڪئي
مون کي هڪ پيغام ڏي